超硬ドリル加工で発生するバリと抑制条件
超硬ドリル加工で発生するバリと抑制条件
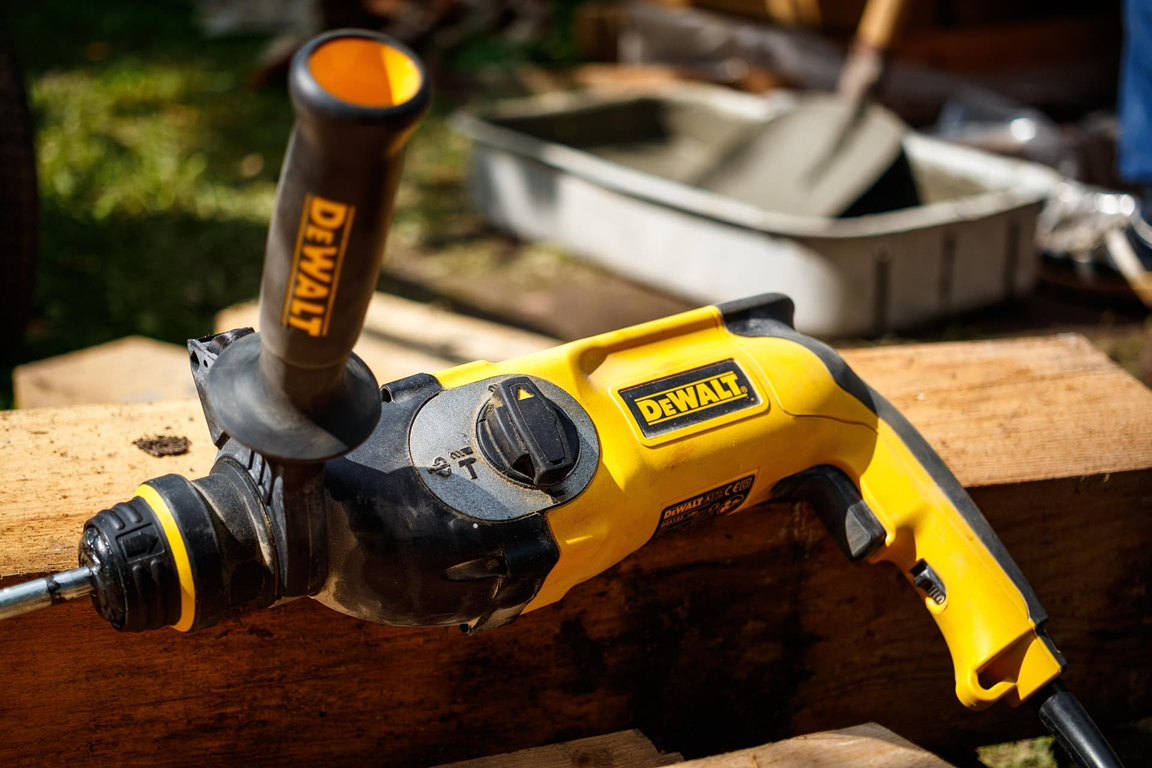
超硬ドリル加工では、穴加工時にバリが発生することがあります。バリとは、穴の端面や内壁に残る微細な突起で、寸法精度や組み付け精度に影響するため、抑制が重要です。バリは主に刃先摩耗や切削条件の不適正、材料の塑性変形特性によって発生します。刃先が摩耗すると切削エッジが鈍化し、穴端や内壁に凸部が残りやすくなります。また、回転数が高すぎたり送り速度が速すぎたりすると、切削抵抗が増えてバリが形成されやすくなります。逆に回転数や送りが低すぎる場合も、材料が押しつぶされることでバリが残ることがあります。抑制条件としては、刃先の摩耗管理を徹底し、下穴径や突き出し長さなど加工条件を最適化することが重要です。さらに、回転数と送り速度を材料特性に応じて調整し、切削油を適切に使用することで、刃先の摩擦を減らしバリ発生を抑えられます。適切な条件設定により、穴の寸法精度と表面品質を確保しつつ、バリの発生を最小限に抑えることが可能です。
超硬ドリルに適した被削材と加工特性
超硬ドリルは、高硬度で摩耗に強い材料で作られており、特に精密穴加工や高精度な仕上げ加工に適しています。適した被削材は、アルミニウムや銅などの軟質金属から、軟鋼、ステンレス鋼、耐熱合金など硬度が高く加工が難しい金属まで幅広く対応します。超硬ドリルは刃先の高硬度と剛性により、加工中の刃たわみや振動を抑え、穴の真直度や円筒度を維持しやすいのが特徴です。また、切削抵抗が小さく、摩耗や発熱に強いため、長寿命で安定した加工が可能です。被削材の硬さや塑性特性によって、切削条件や送り速度、回転数を調整することで、穴内面の表面粗さやバリの発生を抑え、高精度な穴加工が実現できます。特に硬度の高い材料では、通常の高速鋼ドリルでは困難な深穴や精密穴加工も安定して行える点が利点です。超硬ドリルの加工特性を理解し、材料に応じた条件で使用することが、高精度で効率的な穴加工を行うためのポイントとなります。
著者:村川政人