超硬ドリルのコーティング種類と耐摩耗性の違い
超硬ドリルのコーティング種類と耐摩耗性の違い
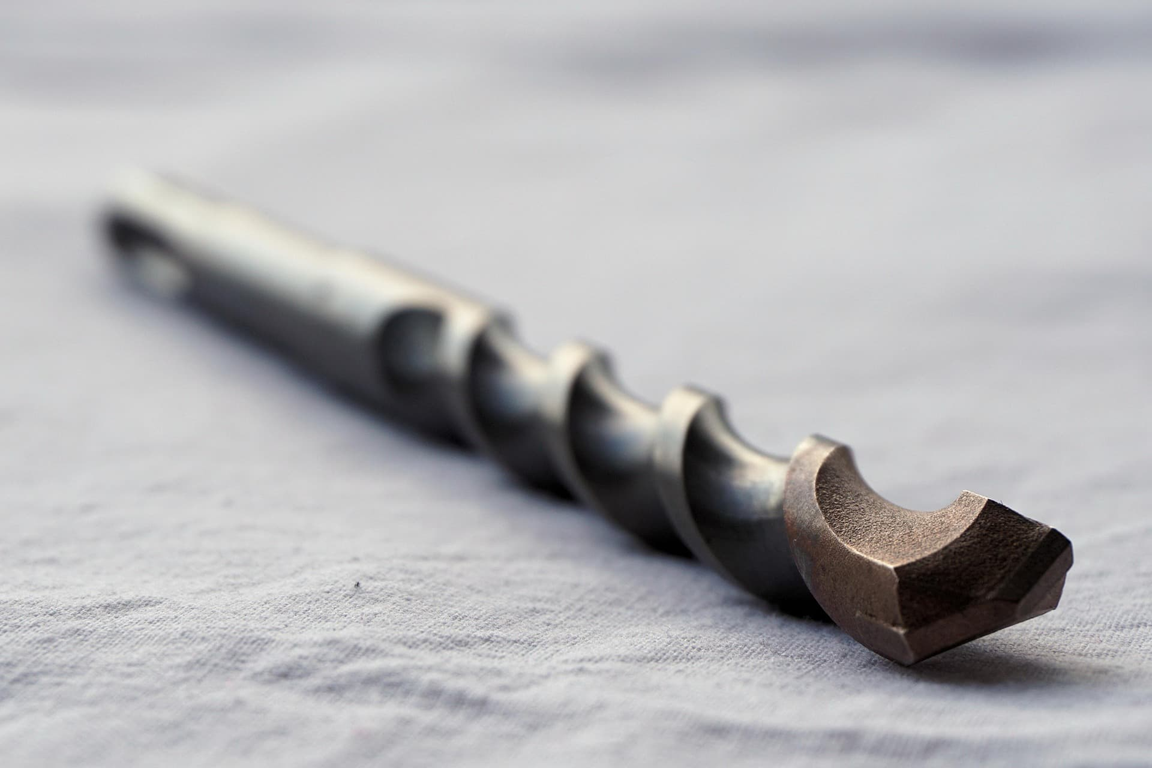
超硬ドリルには耐摩耗性や加工性能を高めるため、さまざまなコーティングが施されています。代表的なものには、TiN(チタン窒化物)、TiCN(チタンカーボナイド)、TiAlN(チタンアルミニウム窒化物)があります。TiNは摩擦係数が低く、耐摩耗性を向上させるため、一般的な金属加工に適しています。TiCNはTiNより硬度が高く、アルミや軟鋼などやや硬い材料での長寿命加工に向いています。TiAlNは高温下での酸化や摩耗に強く、ステンレス鋼や高硬度材など熱が発生しやすい加工に適しています。これらのコーティングにより、刃先摩耗の抑制や切削寿命の延長が可能になり、穴の寸法精度や表面仕上げの安定性も向上します。また、材料や加工条件に応じて最適なコーティングを選ぶことが重要で、硬度や耐熱性、被膜の厚さの違いが耐摩耗性や寿命に直接影響します。適切なコーティングを用いることで、精密加工でも安定した高精度の穴あけが可能になります。
超硬ドリルの突き出し長さと加工安定性の関係
超硬ドリルの突き出し長さは、加工安定性に大きく影響します。突き出しが長すぎると、刃先がたわみやすく振動が発生しやすくなり、穴の真直度や円筒度が低下します。また、表面粗さが悪化し、刃先に過度の負荷がかかることで摩耗や破損のリスクも高まります。逆に突き出しが短すぎると、深穴や狭い部位への到達が困難になり、加工効率が低下する場合があります。そのため、突き出し長さは加工する穴の深さや径、材料特性に応じて適切に設定することが重要です。最小限の突き出しで加工可能な範囲に調整することで、刃先のたわみや振動を抑え、安定した切削が可能となります。さらに、突き出し長さと回転数、送り速度を組み合わせて最適条件を設定することで、穴の寸法精度や表面品質を維持しつつ、工具寿命の延長も実現できます。突き出し長さの適正管理は、超硬ドリルによる高精度加工の基本条件であり、安定した仕上げ加工を行うために欠かせないポイントです。
著者:村川政人